


La promesa de entrega de un fabricante de transformadores secos tipo SCB18 es creíble cuando las unidades requeridas encajan en un programa de producción documentado, con capacidad suficiente para el moldeo, el curado, el montaje, las pruebas y los trabajos correctivos. La producción anual anunciada, por sí sola, no permite demostrarlo. Una cotización baja puede resultar costosa si los transformadores incompletos retrasan la puesta en tensión o requieren inspecciones adicionales y transporte urgente.
Empiece por definir la configuración exacta del pedido y la fecha de despacho requerida. A continuación, compare el programa propuesto con los registros de producción recientes y los compromisos actuales. La evidencia más sólida vincula la disponibilidad de los equipos, las unidades terminadas y los resultados de las pruebas mediante números de pedido o de serie trazables.
Defina la carga de producción que respalda la cotización
Una cantidad expresada únicamente como «transformadores al mes» oculta diferencias sustanciales en la carga de trabajo. La potencia nominal, la clase de tensión, las dimensiones de los devanados, la construcción de los conductores, los requisitos de la envolvente y los accesorios afectan al tiempo y a los equipos necesarios. La producción de unidades estándar más pequeñas de una fábrica no demuestra su capacidad para entregar un lote de transformadores más grandes que requieren utillaje y pruebas diferentes.
Solicite un programa basado en las especificaciones cotizadas, incluidos los límites de pérdidas acordados, la impedancia, los requisitos de aislamiento, la disposición de refrigeración y la configuración de la envolvente. El programa debe incluir las fechas de aprobación del diseño y de liberación de materiales. Un plazo de entrega que comienza a contar a partir de la aprobación de los planos significa algo distinto de uno que comienza con la emisión de la orden de compra.
Separe la producción estándar de los cambios de ingeniería. Un diseño conocido, con moldes disponibles y planos aprobados, requiere menos preparativos que una configuración que exige nuevo utillaje para los devanados o la fabricación de una envolvente. Toda cuestión técnica pendiente que impida pedir materiales o liberar el bobinado debe tener una fecha de decisión asignada.
Identifique el proceso que limita la producción terminada
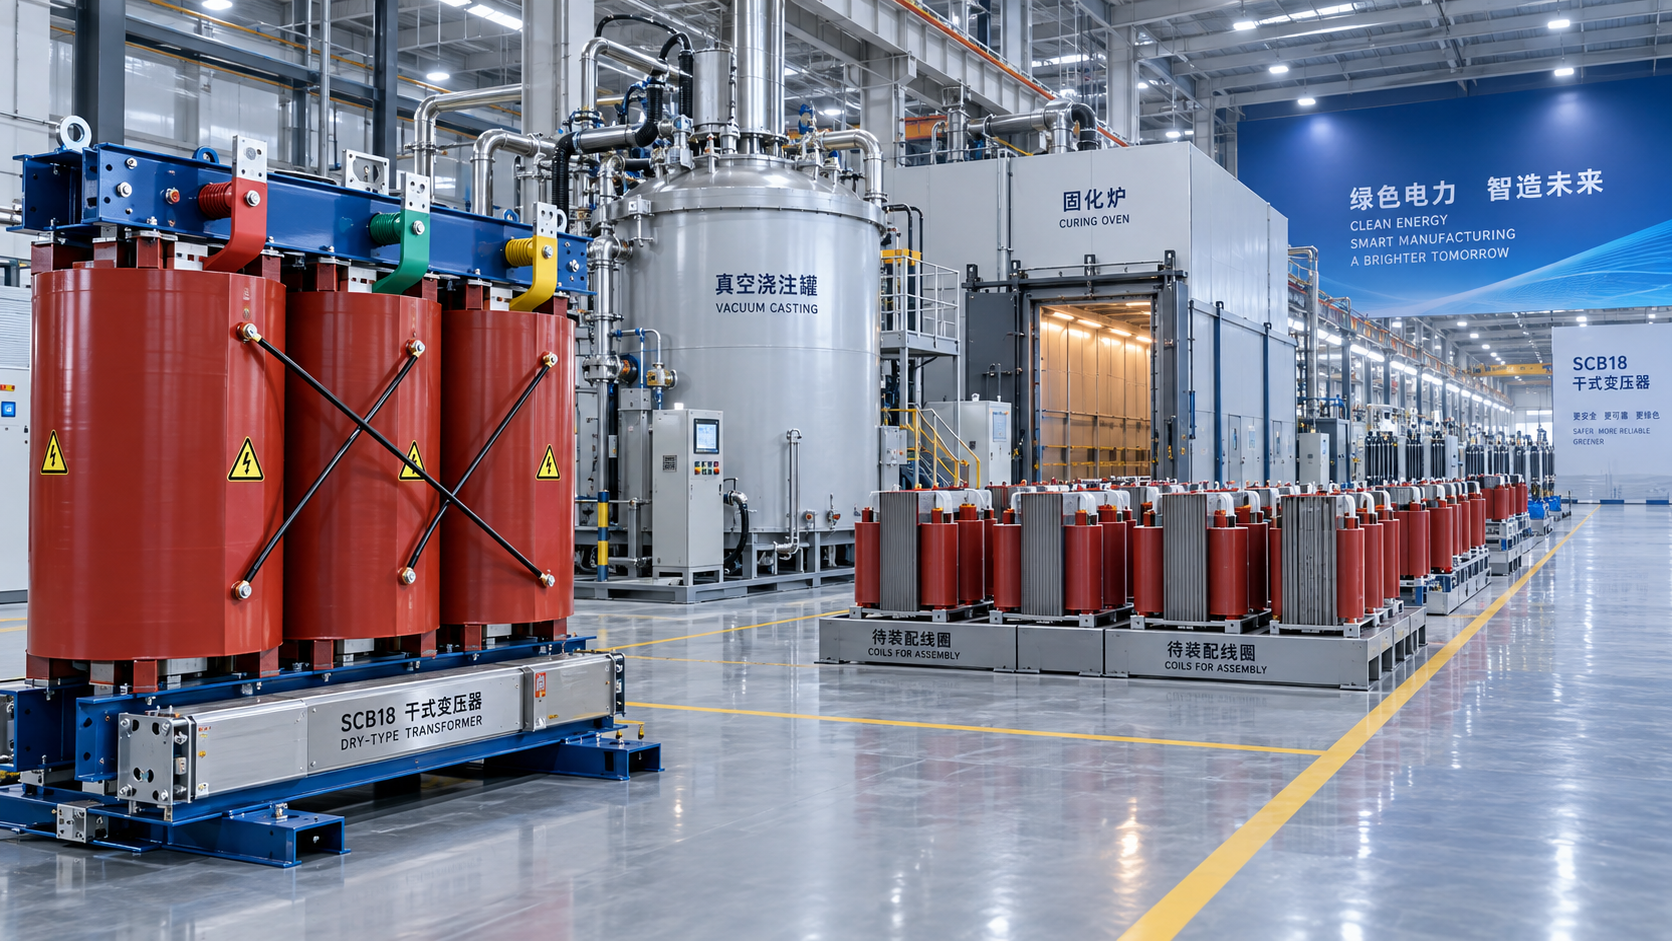
En los transformadores secos de resina moldeada, las bobinadoras disponibles son solo una parte de la capacidad. Siga el recorrido real a través del bobinado, la preparación del aislamiento, el secado cuando sea necesario, la preparación de la resina, el moldeo al vacío, el curado, el acabado, el montaje del núcleo y las bobinas, y las pruebas finales. Determine qué etapas comparten equipos con otras series de transformadores.
La capacidad de moldeo requiere especial atención. Las dimensiones de la cámara determinan qué bobinas caben, mientras que la disponibilidad de moldes compatibles determina cuántas pueden prepararse a la vez. La preparación, evacuación y carga de la resina, así como el curado, deben ajustarse a las condiciones de proceso cualificadas. Aumentar el tamaño del lote o acortar un ciclo sin cambios de proceso validados puede provocar defectos de aislamiento y más retrabajos.
Solicite registros recientes de carga que indiquen los tamaños de las bobinas, el contenido de cada lote, la duración de los ciclos y las cantidades terminadas. Confirme si el curado ocupa la cámara de moldeo o se realiza en hornos independientes. Los hornos independientes solo aumentan el rendimiento si los equipos de manipulación, los moldes y el personal cualificado permiten realizar el traslado y preparar los lotes siguientes.
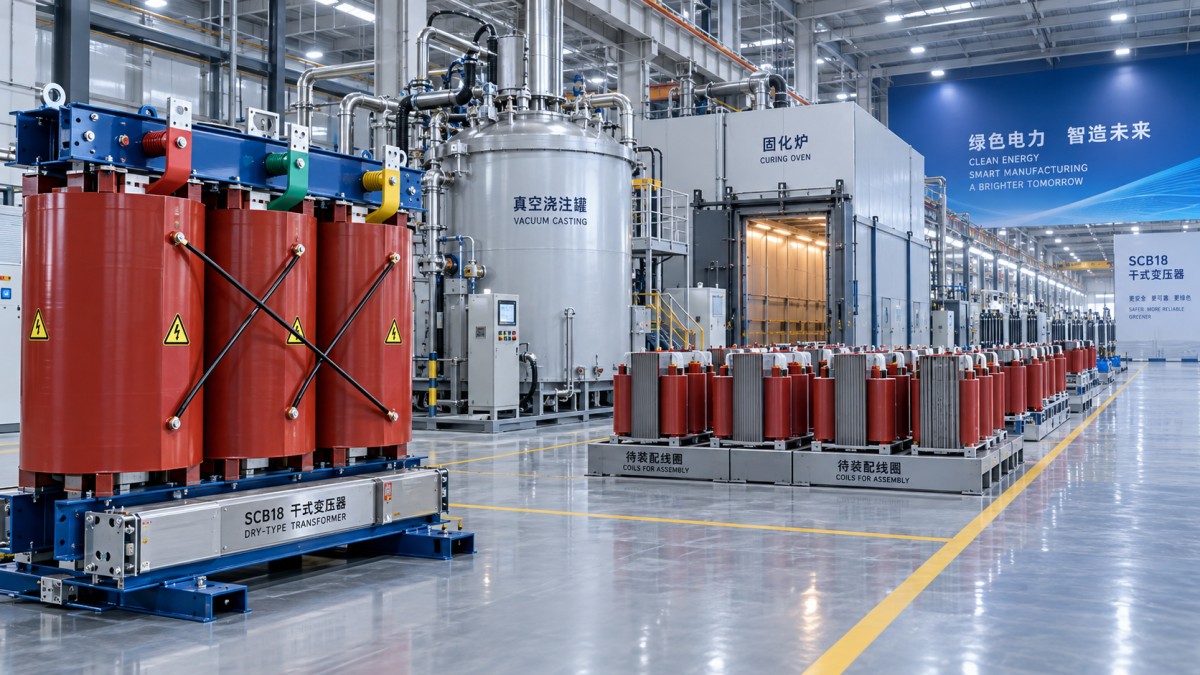
Durante una visita a la fábrica, siga un pedido liberado a través de las áreas de producción. Compare la identificación de las bobinas y los conjuntos con los registros correspondientes. Ver equipos en funcionamiento el día de una auditoría demuestra que hay actividad; los registros de varios ciclos de producción completados ofrecen pruebas más sólidas de una producción sostenida.
Concilie la capacidad disponible con los pedidos comprometidos
La capacidad instalada y la capacidad disponible son cifras distintas. Solicite un plan de carga fechado que muestre el trabajo existente, su etapa de producción y la asignación propuesta para el nuevo pedido. Se pueden suprimir los nombres de los clientes y conservar las cantidades, configuraciones, horas programadas y fechas de entrega.
Los recursos de producción compartidos deben tratarse explícitamente. Los registros de producción de un transformador seco tipo SCB10, incluida una configuración trifásica de 50 Hz y clase F, pueden demostrar experiencia en la fabricación de transformadores secos relacionados. No demuestran el rendimiento de producción de SCB18 ni el cumplimiento de los requisitos de rendimiento SCB18 cotizados. Identifique qué bobinadoras, cámaras de moldeo y puestos de prueba utilizan ambas series, y tenga en cuenta la carga de trabajo combinada.
Un cálculo útil parte del tiempo de funcionamiento programado en la etapa que limita la producción, resta los compromisos existentes y los tiempos de inactividad planificados, y convierte el tiempo restante en producción utilizando tiempos de ciclo demostrados para unidades comparables. Incluya el trabajo de preparación habitual y los trabajos correctivos respaldados por los registros de la fábrica. La velocidad teórica de las máquinas no basta cuando la carga, la limpieza, el cambio de moldes o las inspecciones ocupan los mismos equipos.
La dotación de personal debe corresponder a las horas de funcionamiento previstas. Si la cotización depende de turnos adicionales, determine si hay personal cualificado para el moldeo, ingenieros de pruebas, cobertura de mantenimiento y personal autorizado para liberar la calidad durante esos turnos. Añadir personal de montaje no elimina una limitación en el moldeo de resina o las pruebas de alta tensión.
Utilice los registros de calidad para verificar la afirmación de capacidad
Una fábrica puede declarar una producción elevada mientras acumula unidades que no han superado la inspección final. Compare las cantidades iniciadas, montadas, probadas, aceptadas y despachadas durante el mismo periodo de referencia. Una diferencia creciente entre el montaje y la aceptación indica que la producción declarada supera la capacidad de entrega real.
Revise los informes recientes de pruebas de rutina de transformadores comparables, vinculados a sus números de serie y fechas de producción. Entre los resultados pertinentes se encuentran la resistencia de los devanados, la relación de tensión, la impedancia y las pérdidas con carga, las pérdidas y la corriente en vacío, las pruebas dieléctricas y las descargas parciales cuando así lo exijan los requisitos de prueba aplicables. La especificación acordada determina los límites de aceptación y el programa de pruebas requerido.
Las descargas parciales requieren especial atención, ya que los defectos de aislamiento pueden permanecer ocultos incluso después de un moldeo aparentemente satisfactorio. Examine la tensión y el método de prueba especificados junto con el resultado medido. Un valor bajo sin las condiciones de prueba no permite hacer una comparación significativa. También se deben explicar las repeticiones de las pruebas: distinga las interferencias de medición documentadas de las reparaciones o los defectos del proceso.
Las pruebas eléctricas de rutina no permiten determinar todas las características de rendimiento. Cuando se requieran pruebas de aumento de temperatura u otras pruebas de validación del diseño, confirme que el informe se aplica al diseño ofrecido o que existe una justificación técnica aceptada para su aplicabilidad. Si se necesitan nuevas pruebas, sus instalaciones, duración y reserva deben figurar en el programa de entrega.
Solicite registros de bobinas rechazadas, reparaciones y pruebas repetidas, junto con su efecto en las fechas de liberación. El objetivo es determinar cuánta capacidad consumen los trabajos correctivos y si el programa contempla este factor. Un programa que presupone que todas las unidades se aceptarán a la primera deja poco margen para las variaciones que se observan en la producción real.
Convierta la evidencia de la auditoría en un compromiso de entrega
La fecha de despacho cotizada debe estar respaldada por hitos fechados para la aprobación de planos, la disponibilidad de materiales críticos, la finalización del bobinado, el moldeo, el montaje, las pruebas y la liberación. Confirme si el conductor, el material del núcleo, los componentes de resina y los accesorios especificados están físicamente disponibles o cubiertos por entregas entrantes fiables. Los materiales comprados no están listos para producción hasta que se hayan completado las inspecciones de recepción requeridas.
Las pruebas de aceptación en fábrica pueden convertirse en un cuello de botella de programación cuando se requiere la presencia del cliente. Acuerde los plazos de aviso, la preparación de la documentación de las pruebas y el procedimiento para resolver resultados no conformes antes de asignar una fecha de despacho. El embalaje y la terminación de la envolvente también requieren tiempo después de la aceptación eléctrica.
Compare las cotizaciones según el coste de cumplir las mismas condiciones de entrega. Identifique los cargos por pruebas presenciadas, informes adicionales, envíos parciales, almacenamiento y transporte urgente. Una oferta más económica sin un turno de producción asignado implica un riesgo de plazo distinto al de una oferta respaldada por tiempo de equipo reservado y disponibilidad de materiales verificada.
La evidencia de capacidad permite aceptar el compromiso cuando unidades comparables han llegado a la liberación documentada, los compromisos relativos a recursos compartidos son visibles y el nuevo pedido cuenta con una asignación viable que abarca el proceso limitante. Si alguno de estos puntos sigue sin resolverse, condicione el compromiso a la evidencia pendiente o revise la fecha de entrega antes de que el pedido dependa de una promesa de producción sin fundamento.


 Verificación de la capacidad de producción de un fabricante de transformadores secos SCB18
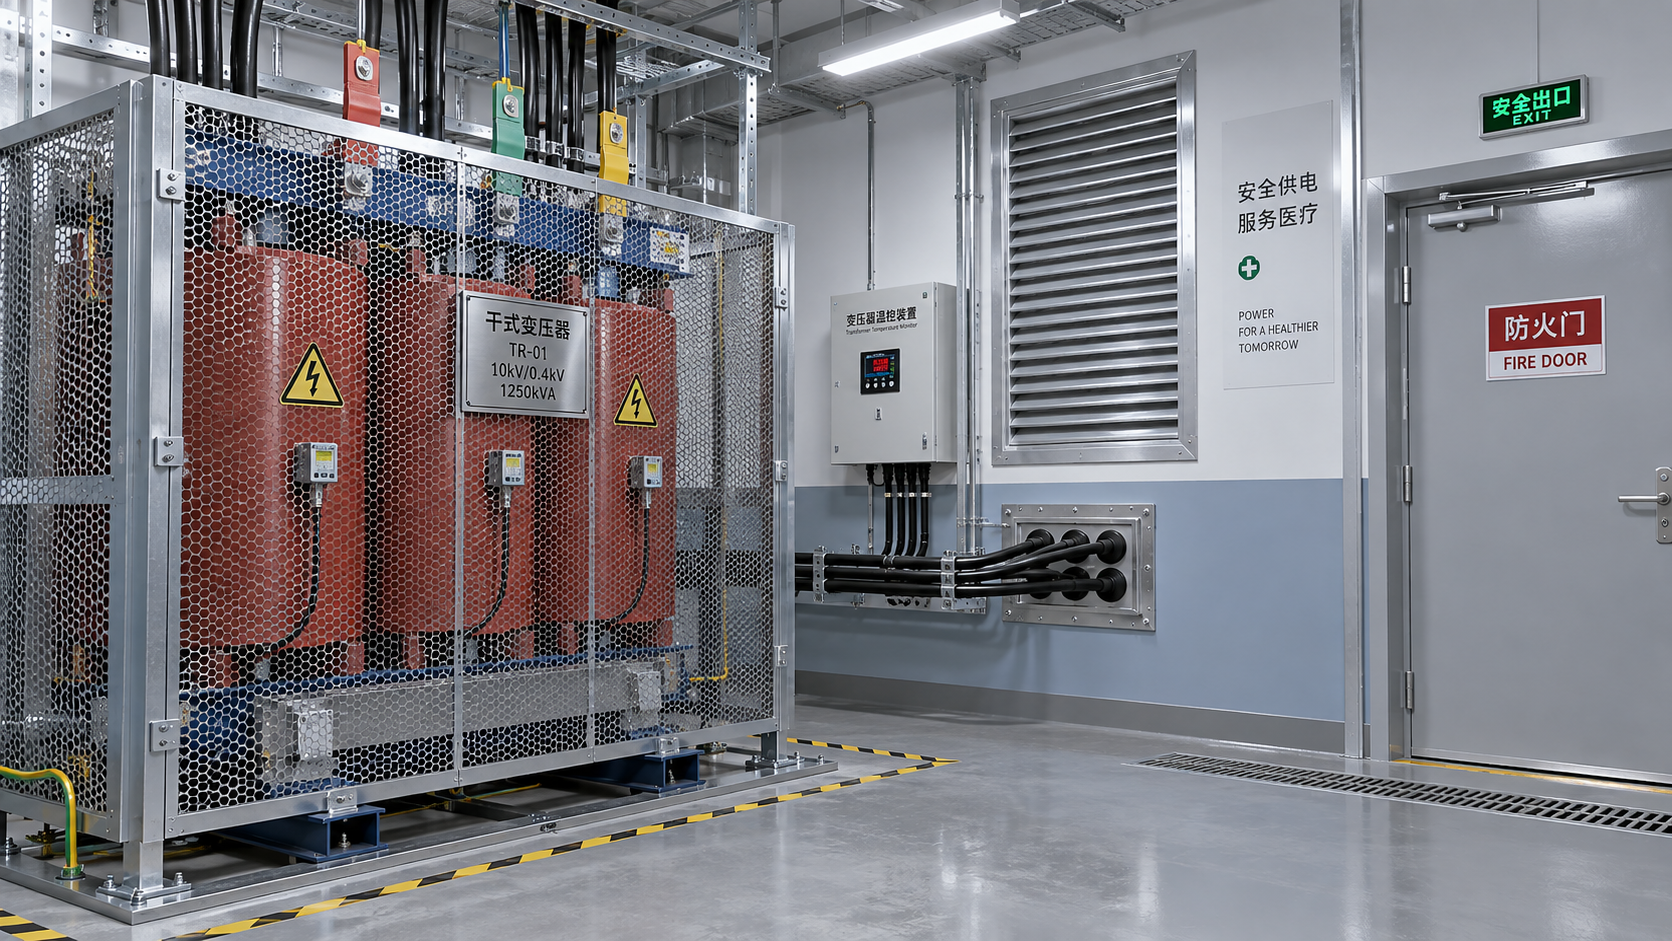
 ¿Cuánta ventilación necesita una sala de transformadores secos SCB11?
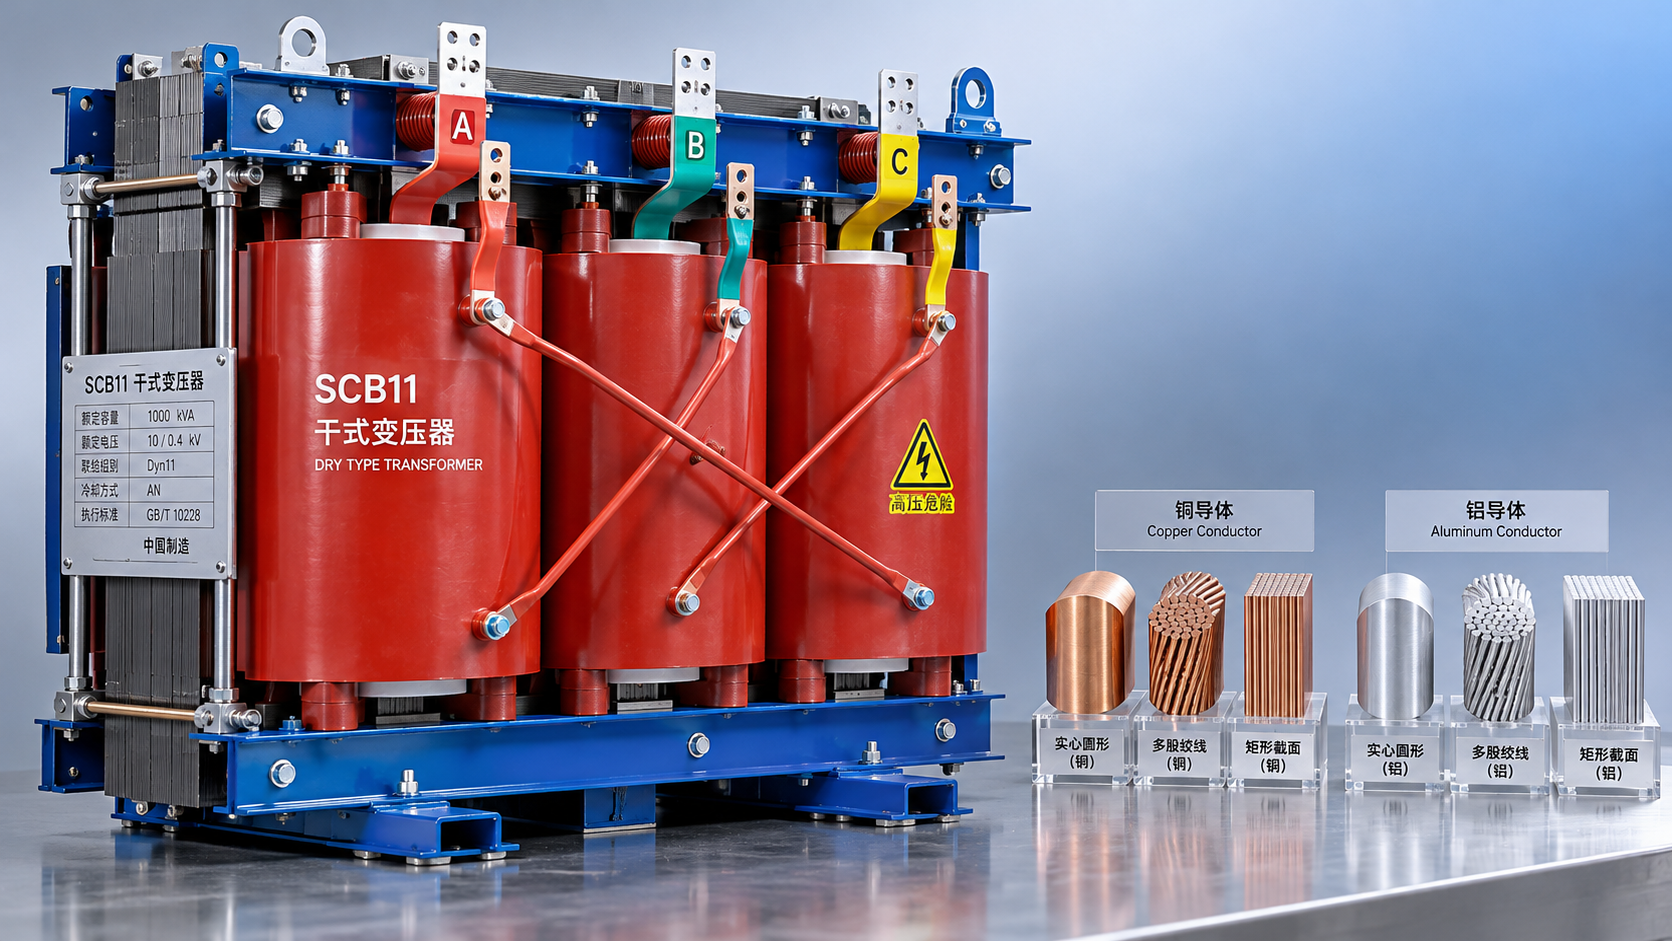
 Cómo afecta el material del devanado al costo de un transformador seco SCB11
 ¿Qué requisitos de seguridad contra incendios se aplican a los transformadores secos para hospitales?
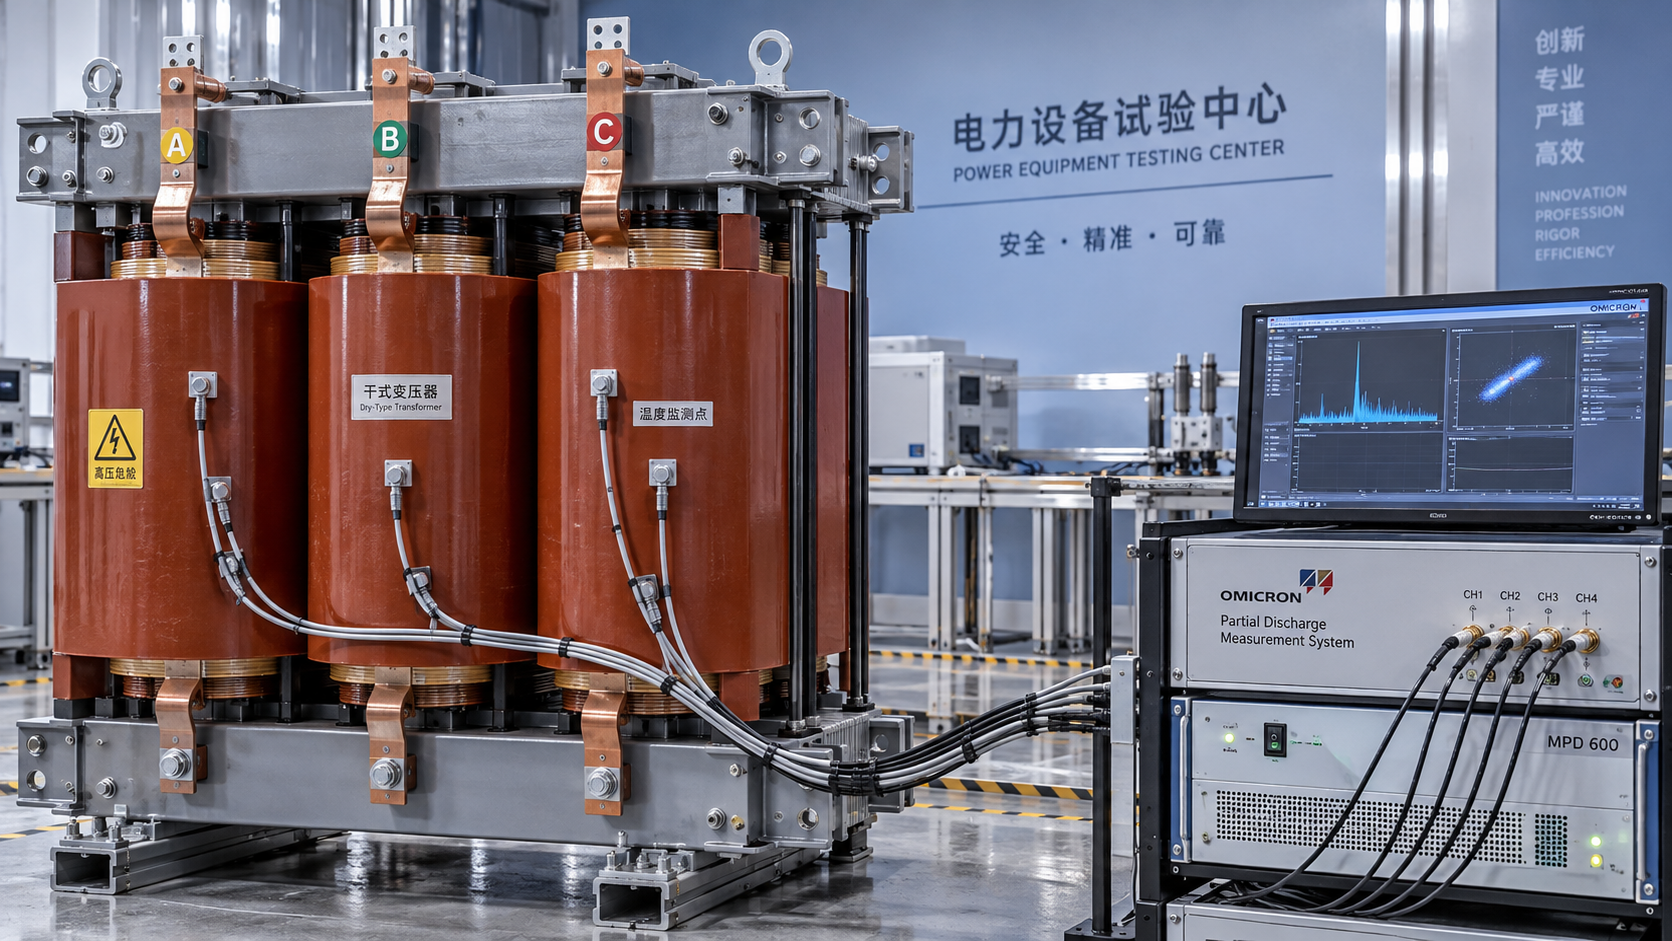
 Cómo comparar fabricantes de transformadores de tipo seco mediante evidencias de ensayo
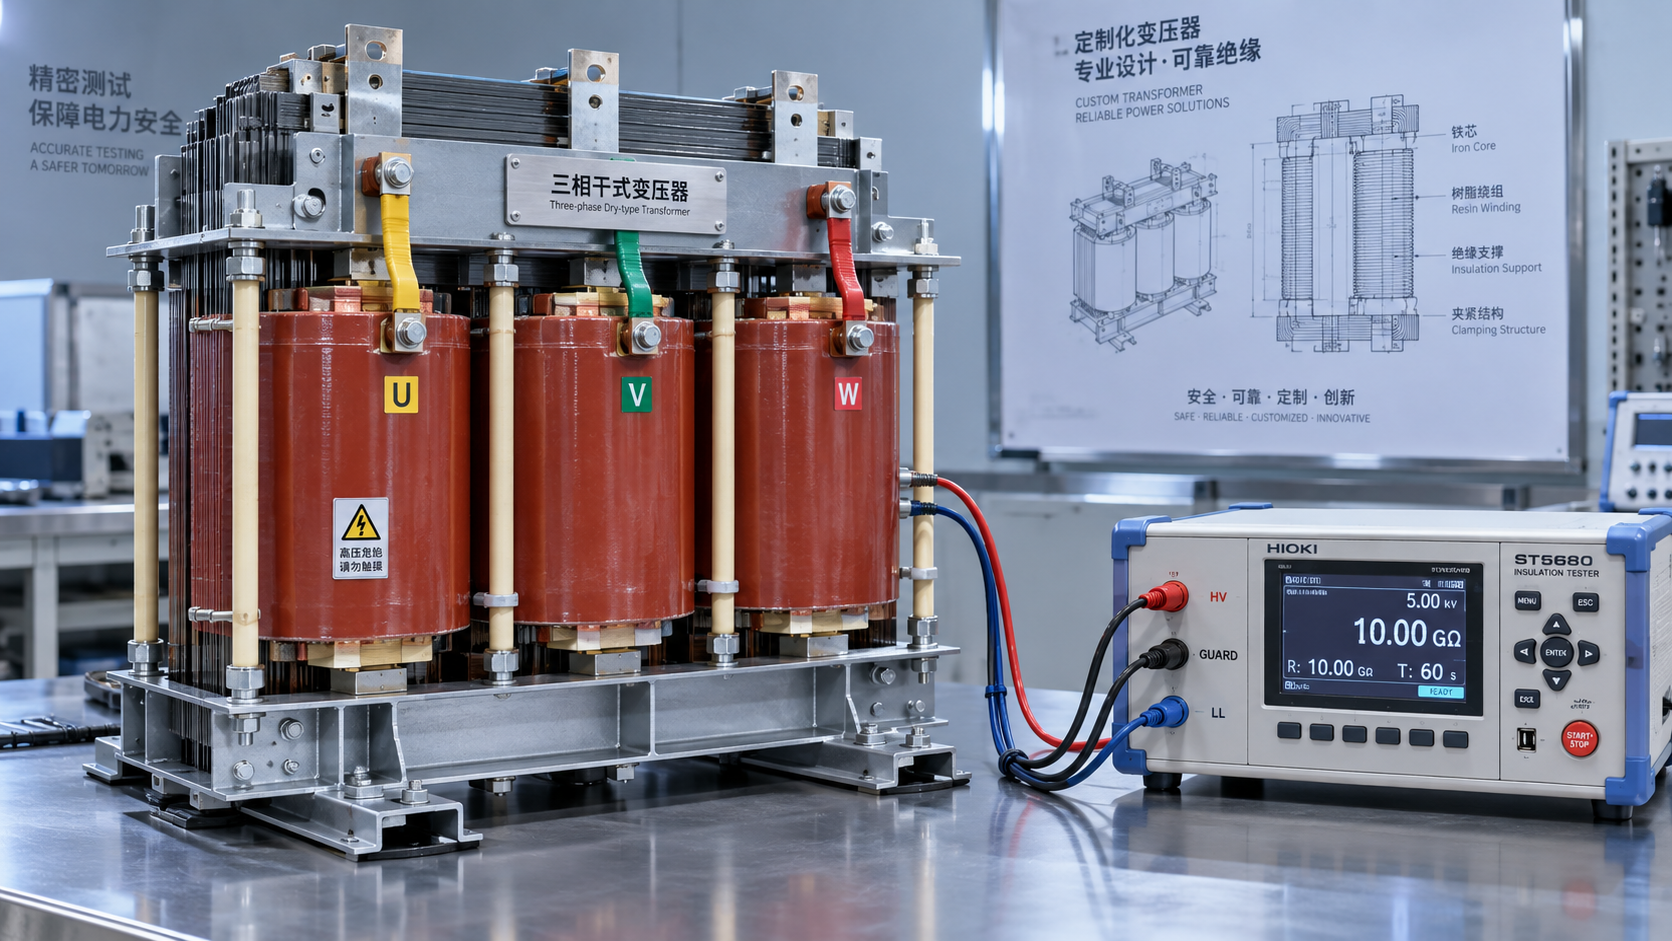
 Cómo evaluar la capacidad de diseño de un fabricante de transformadores a medida
OBTÉN UNA COTIZACIÓN GRATIS
Ofrecemos productos confiables, precios competitivos y soporte profesional a nivel nacional, comprometidos a proporcionar soluciones eficientes y de ahorro de energía en equipos eléctricos para nuestros clientes.