


Las ventajas de los transformadores de tipo seco no se limitan a la eficiencia; también se refieren al control de ignición
En las plantas químicas, un transformador no es solo un convertidor de tensión: es una posible fuente de ignición. Los vapores inflamables de disolventes, las capas de polvo sobre las superficies de los equipos o incluso las fugas transitorias de hidrógeno pueden convertir una falla interna en un evento catastrófico. Por eso, las ventajas de los transformadores de tipo seco van mucho más allá de la «ausencia de aceite» o del «menor mantenimiento». Dependen de dos elementos estrechamente vinculados: la resistencia al arco validada conforme a IEEE C57.12.06 y la integridad del aislamiento garantizada mediante la Impregnación por Presión al Vacío (VPI). Si alguno de ellos se ve comprometido —o, peor aún, se considera opcional—, el perfil de riesgo cambia drásticamente.
Por qué IEEE C57.12.06 no es una norma meramente documental
IEEE C57.12.06 define la resistencia al arco no como una prueba de aprobado/reprobado, sino como un rango de desempeño. Exige que los transformadores contengan los arcos internos sin propagación de llamas al exterior, ruptura por presión ni formación sostenida de caminos conductivos sobre las superficies de aislamiento, incluso en las peores condiciones de falla. Fundamentalmente, exige pruebas a múltiples niveles de tensión y duraciones de falla, simulando escenarios reales como fallas de fase a tierra durante el arranque o cargas ricas en armónicos procedentes de variadores de frecuencia habituales en bombas y compresores de proceso.
Muchos fabricantes declaran «cumplimiento» basándose en pruebas puntuales a la tensión nominal. Sin embargo, en la práctica, la contención del arco se degrada de forma no lineal con el aumento de temperatura, la entrada de humedad y el esfuerzo mecánico provocado por fuerzas repetidas de cortocircuito. Ahí es donde importa la disciplina de diseño, no solo la etiqueta. Una unidad diseñada para la estabilidad frente a ciclos térmicos, con refuerzos en la sujeción de las bobinas y una contracción controlada de la resina durante el curado, se comporta de manera muy diferente bajo el esfuerzo de falla que una optimizada únicamente para la rigidez dieléctrica inicial.
VPI: donde la «impregnación» marca la diferencia entre integridad y delaminación
La Impregnación por Presión al Vacío no es simplemente otro paso de recubrimiento. Es el proceso que elimina vacíos microscópicos: bolsas de aire atrapadas entre las capas de los devanados o en la interfaz entre el conductor y la resina. En áreas peligrosas, estos vacíos se convierten en puntos débiles: lugares donde se inicia la descarga parcial, el aislamiento se degrada más rápidamente con la humedad y se desarrollan con el tiempo trayectorias de conducción superficial. La VPI fuerza la resina epoxi profundamente en la estructura del devanado bajo vacío y presión, y luego la cura bajo perfiles térmicos controlados. ¿El resultado? Un sistema de aislamiento monolítico, no componentes en capas unidos únicamente por adhesión.
Las unidades sin VPI pueden cumplir las pruebas dieléctricas básicas en condiciones de fábrica, pero a menudo no superan las comprobaciones de resistencia a la humedad a largo plazo conforme al Anexo D de IEC 60076-11. En áreas de proceso húmedas o cerca de zonas de lavado, esa diferencia se hace visible en pocos meses: superficies pulverulentas, marcas localizadas de conducción superficial o ruido de corona audible durante períodos de alta carga; todas son señales tempranas de una contención del arco comprometida.
Lo que los equipos de control de calidad realmente observan en sitio
No se verifica la resistencia al arco ni la calidad de la VPI con una lista de verificación. Se verifican mediante trazabilidad y evidencia del proceso. Busque registros de VPI específicos por lote, no solo «VPI aplicada», con la profundidad de vacío registrada, viscosidad de la resina, tiempo de impregnación, duración del mantenimiento de presión y velocidades de incremento posteriores al curado. Solicite informes de pruebas de arco que muestren las formas de onda reales de la corriente de falla, no solo «aprobado». Asimismo, coteje esos informes con el número de serie y la configuración de devanados de la unidad específica, no con un certificado genérico de prueba de tipo.
También esté atento a afirmaciones incoherentes. Un transformador etiquetado como «adecuado para entornos inflamables y explosivos» debe demostrar retardancia a la llama *y* resistencia al arco, no solo una de ellas. Una clasificación UL 94 V-0 de la envolvente no garantiza la contención del arco dentro de los devanados. Del mismo modo, la protección contra el polvo IP54 no dice nada sobre si la resina epoxi formará caminos conductivos bajo un esfuerzo de 10 kV en una atmósfera cargada de hidrocarburos.
Dónde se reflejan las decisiones de diseño en condiciones reales
Tomemos elTransformador de tipo seco SCB14. Su uso de resina epoxi no es casual: se selecciona por su índice de resistencia al tracking verificado (CTI > 600 V) y su bajo coeficiente de expansión térmica, aspectos críticos cuando los ciclos térmicos ocurren a diario en áreas de proceso exotérmico. Su eficiencia de nivel 2 conforme a GB20052-2020 reduce las pérdidas en vacío, lo que a su vez disminuye la temperatura del devanado en estado estable y mejora directamente el margen de resistencia al arco a largo plazo. Y, dado que está diseñado para instalarse en el interior de los centros de carga, su diseño compacto implica menos barras expuestas y menores distancias de despeje de falla, factores que reducen la energía incidente durante las fallas.
Nada de esto es teórico. En una reciente modernización de una instalación petroquímica costera, la sustitución de unidades SCB10 más antiguas por modelos SCB14 redujo en más de un 70% la actividad de descarga parcial observada tras 18 meses, medida con sensores UHF portátiles durante inspecciones rutinarias por infrarrojos. No porque las nuevas unidades estuvieran «mejor aisladas», sino porque la uniformidad de la VPI y tolerancias de fabricación más estrictas minimizaron los microdefectos que inician descargas bajo humedad y vibración.
Una nota sobre certificación frente a contexto
La certificación ISO 9001 indica que un fabricante cuenta con procesos documentados, pero no si esos procesos están calibrados para el desempeño en áreas peligrosas. GB/T6451-2008 abarca los requisitos generales de los transformadores de potencia; no aborda la resistencia al arco ni la validación de VPI. Por eso Jiangsu Shengda Power Equipment Co., Ltd. aplica tanto el rigor de ISO 9001 *como* controles de proceso específicos para unidades destinadas a áreas peligrosas: líneas de VPI independientes con lotes de resina dedicados, equipos de prueba de arco calibrados trimestralmente y protocolos de inspección final que incluyen escaneo ultrasónico para detectar riesgos de delaminación, no solo inspecciones visuales.
Si su planta opera bajo los marcos ATEX o IECEx, recuerde: la selección del transformador no se limita a la clasificación de zonas. Se trata de cómo se comporta esa unidad *después* de 5.000 horas de funcionamiento, no solo durante la puesta en servicio. Ahí es donde las ventajas de los transformadores de tipo seco se vuelven medibles: en menos paradas no planificadas, menos investigaciones de incendios y primas de seguro más bajas vinculadas a la exposición al riesgo eléctrico.
Un paso práctico antes de la adquisición
Solicite el registro del proceso VPI y la forma de onda de la prueba de arco para el rango exacto de números de serie que recibirá, no un informe genérico. A continuación, compárelos con las condiciones ambientales de su instalación: humedad relativa máxima, presencia de polvo conductor y disponibilidad típica de corriente de falla. Si la diferencia entre las condiciones probadas y su realidad supera el 15%, escálela. No como un punto de negociación, sino como una señal de fiabilidad.


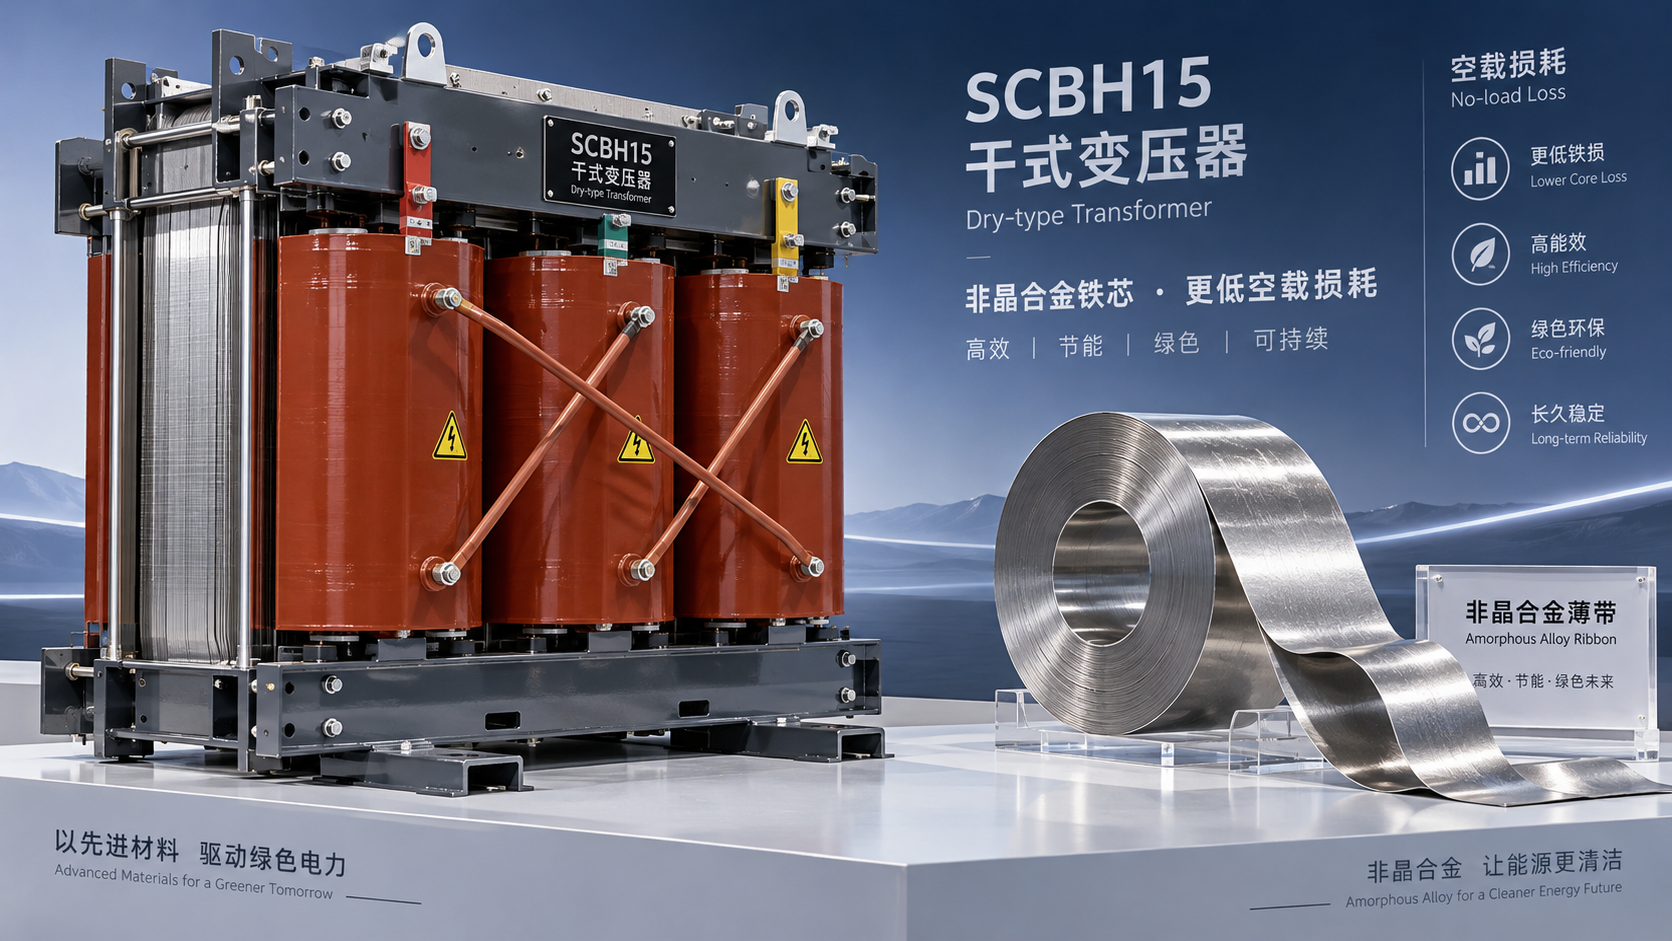
 Cómo afecta el núcleo amorfo a las pérdidas del transformador seco SCBH15
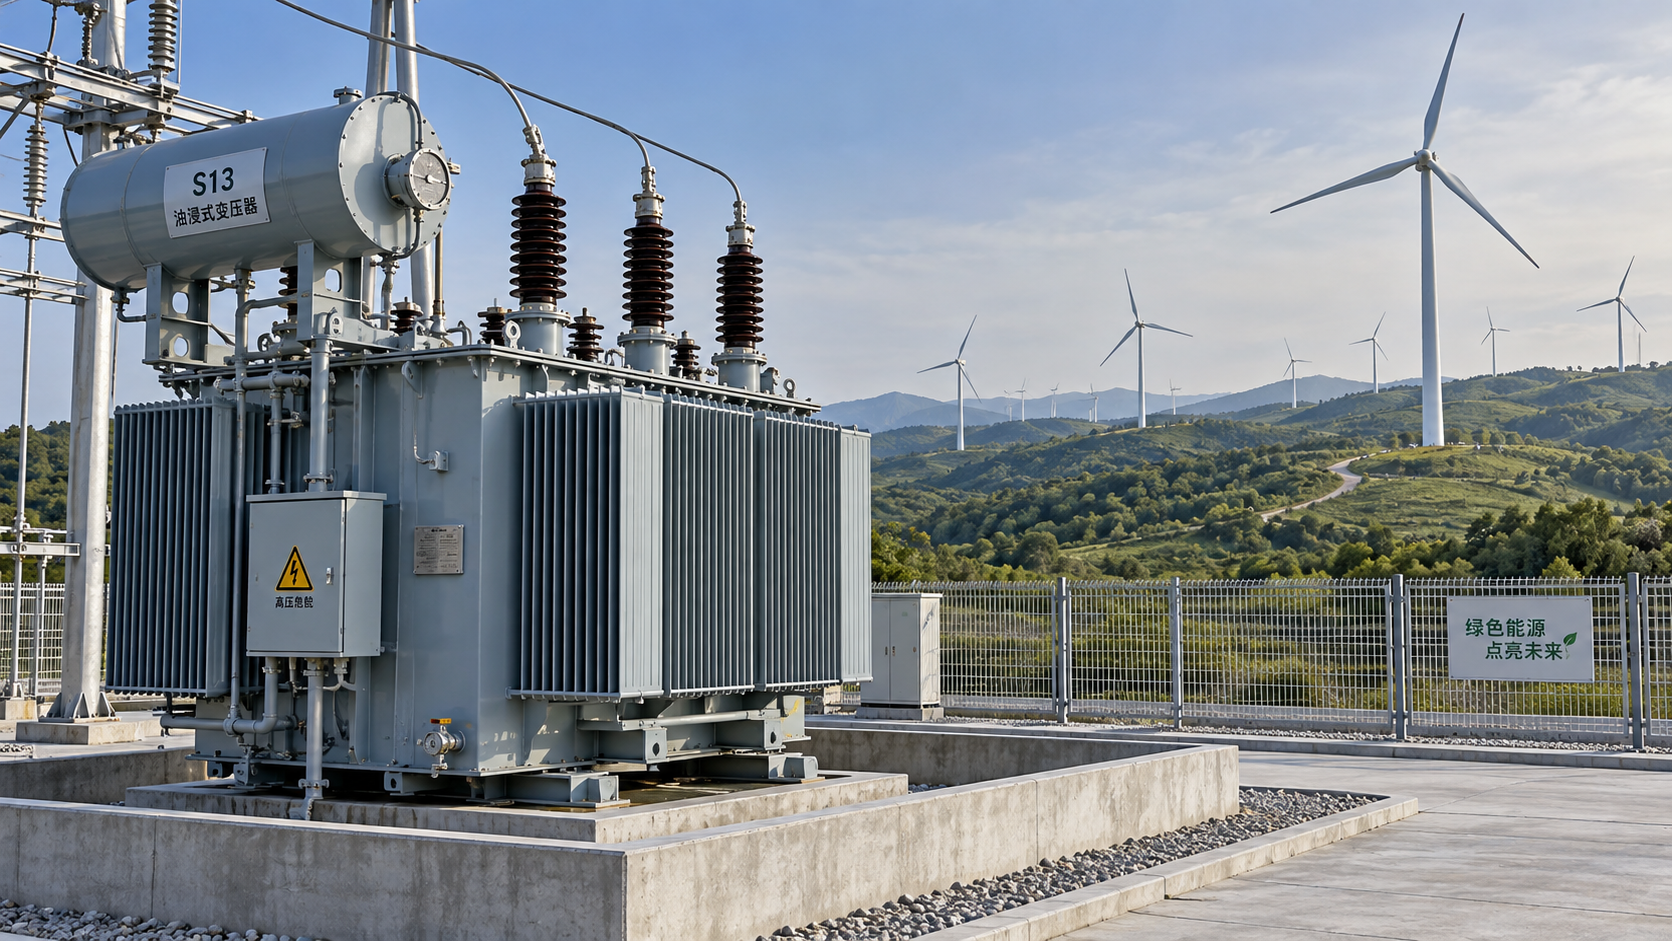
 Dimensionamiento de transformadores sumergidos en aceite S13 para la producción variable de parques eólicos
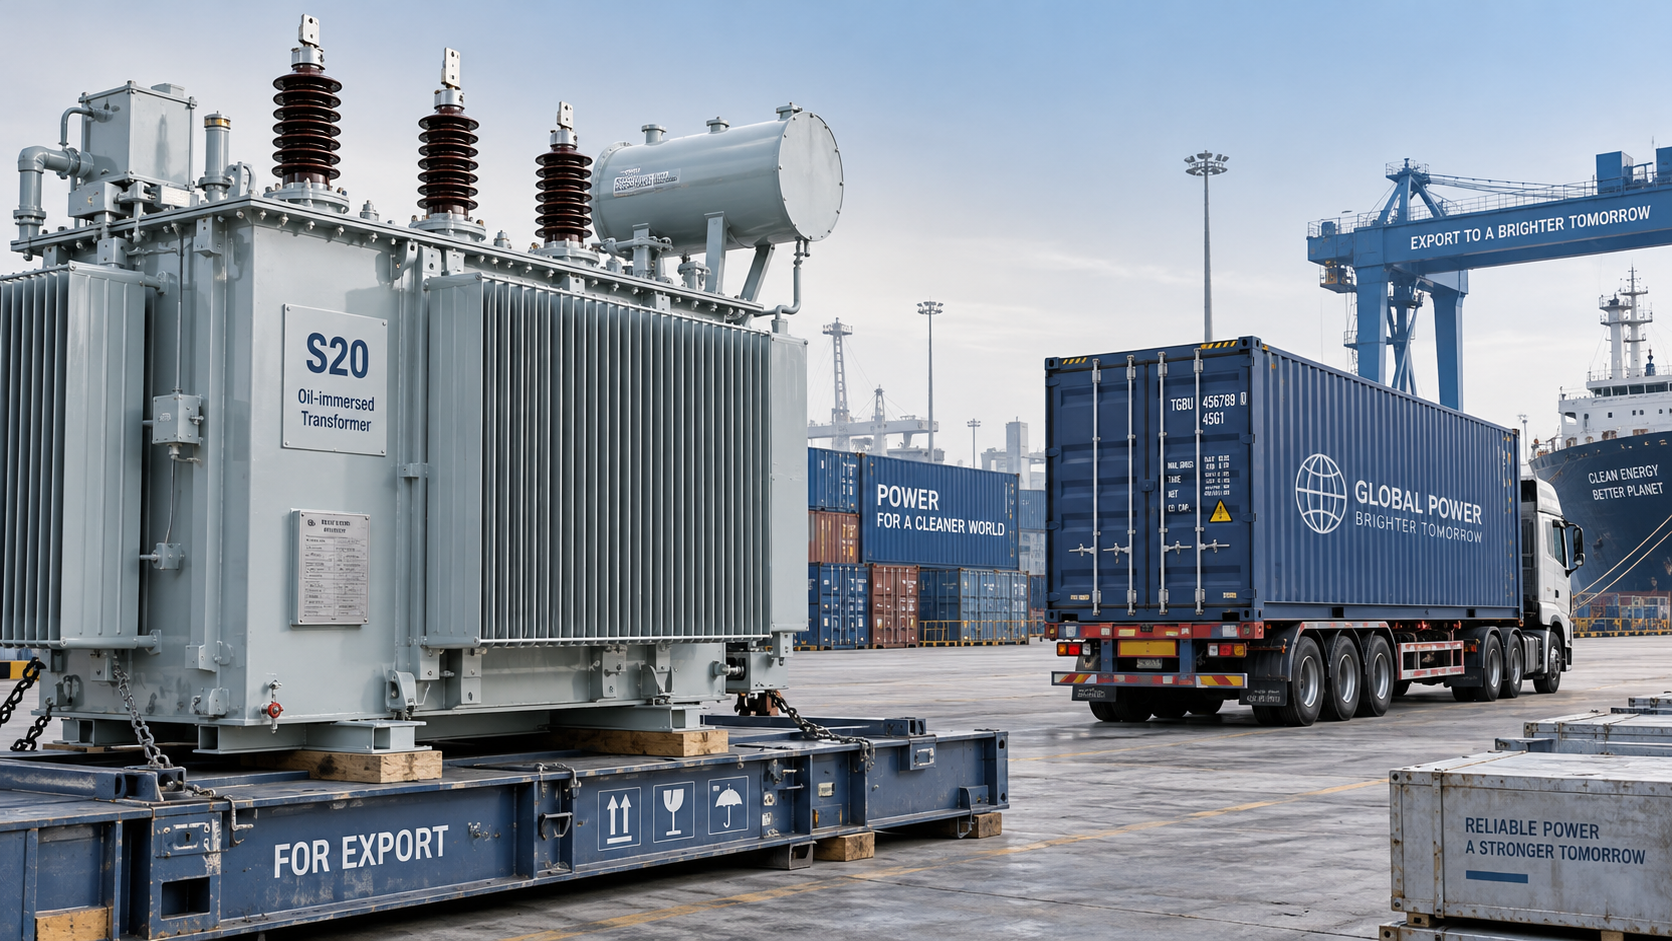
 Cómo afectan las condiciones de entrega a las cotizaciones de transformadores sumergidos en aceite S20
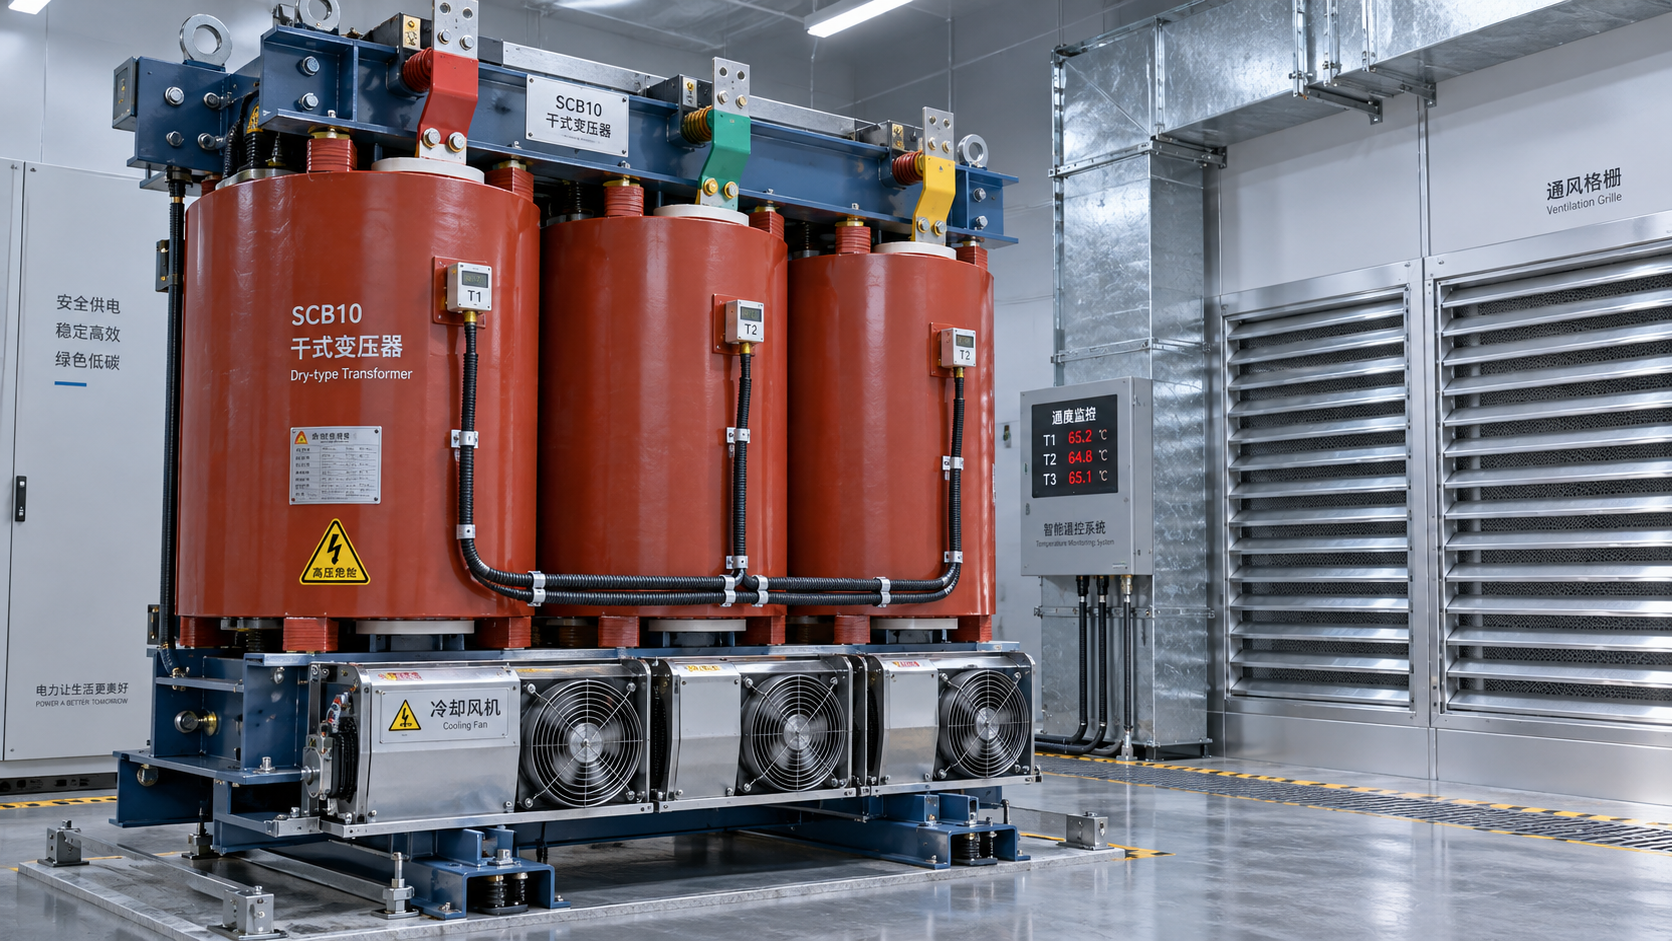
 ¿Cuándo deben funcionar los ventiladores de refrigeración de un transformador seco SCB10?
 ¿Pueden los transformadores sumergidos en aceite S13 soportar las cargas auxiliares ferroviarias?
 Mejores prácticas para la instalación de transformadores secos de interior: distancias de separación, barreras cortafuego y aislamiento acústico para sótanos de edificios de oficinas
OBTÉN UNA COTIZACIÓN GRATIS
Ofrecemos productos confiables, precios competitivos y soporte profesional a nivel nacional, comprometidos a proporcionar soluciones eficientes y de ahorro de energía en equipos eléctricos para nuestros clientes.